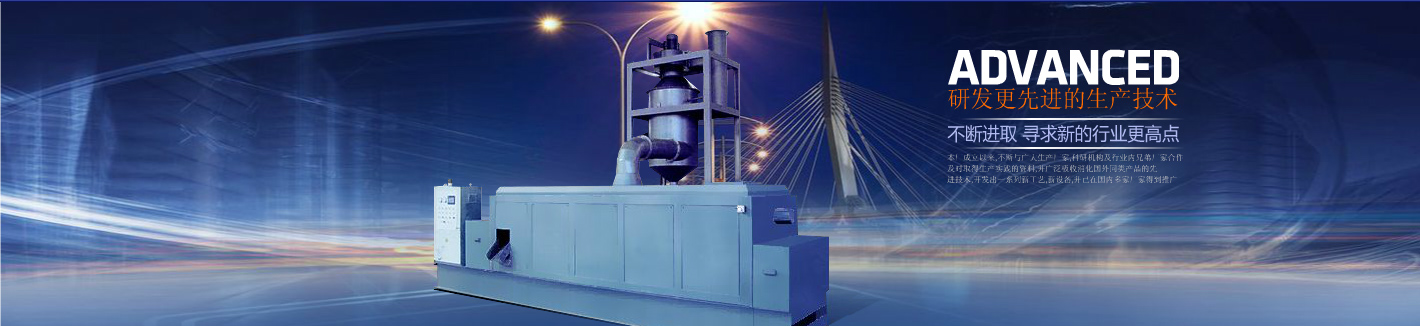
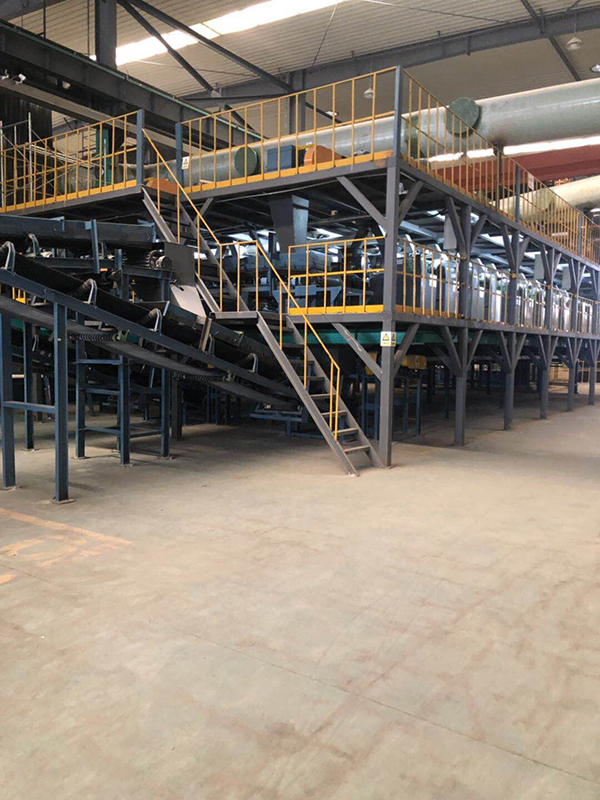
挤压造粒机主要由喂料、挤压成型、切粒与传动等系统构成,各部件协同完成物料的连续造粒作业。喂料装置承担物料定量输送与预压缩功能,通过调节螺杆转速或喂料频率控制进入模腔的物料量,为后续挤压成型提供均匀稳定的料流。合理的喂料控制可减少物料堆积或断料现象,是造粒质量稳定的基础环节。
挤压成型部分是设备的核心,包含螺杆、料筒与模具组件。螺杆在料筒内旋转推进物料,通过螺纹与压力的共同作用对物料进行挤压与密实,使松散粉料逐步转化为密实结构。模具孔形与开孔布局决定颗粒的形状与尺寸,不同产品需求可更换相应模具。物料在通过模孔时受到压缩与剪切,形成连续的条状或柱状半成品,为切粒工序做好准备。
切粒机构位于成型出口端,将连续挤出的物料切断为均匀颗粒。常见的切粒方式包括旋转刀片切割与气流辅助切割,切割频率需与挤出速度协调一致,方可获得长度均匀的颗粒产品。颗粒的长短与外观直接影响下游包装与使用效果,因此切粒部件对刀片间隙与转速的调节较为敏感,需在运行中根据物料特性合理设定。
传动系统为螺杆提供动力并控制转速,通常由电机、减速机及调速装置组成,其输出特性需匹配物料粘度和挤压阻力变化。此外,加热冷却系统对料筒与模具进行温度控制,以适应不同物料的塑化要求,避免因温度不当引发堵模或颗粒松散。各部件之间相互配合、联动调节,共同决定造粒机的产量与颗粒质量,运行中定期检查传动部位与磨损部件,有助于维持设备稳定的工作状态。
|