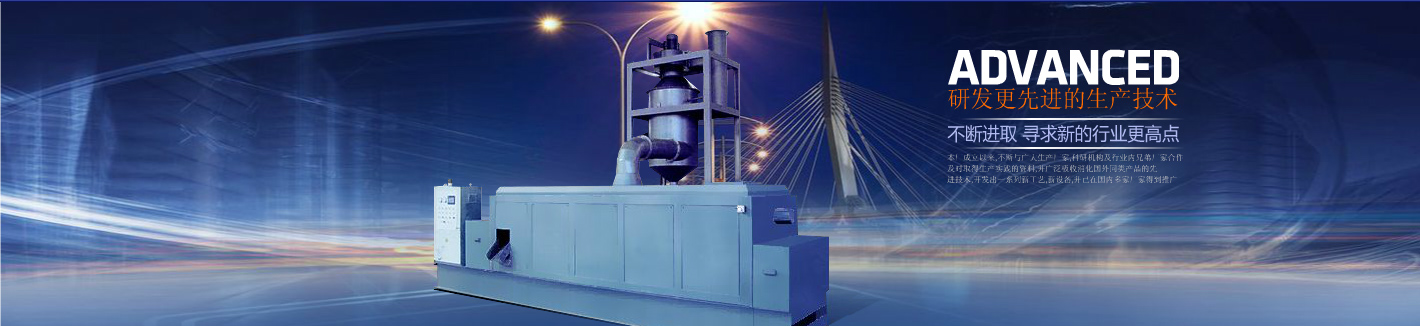
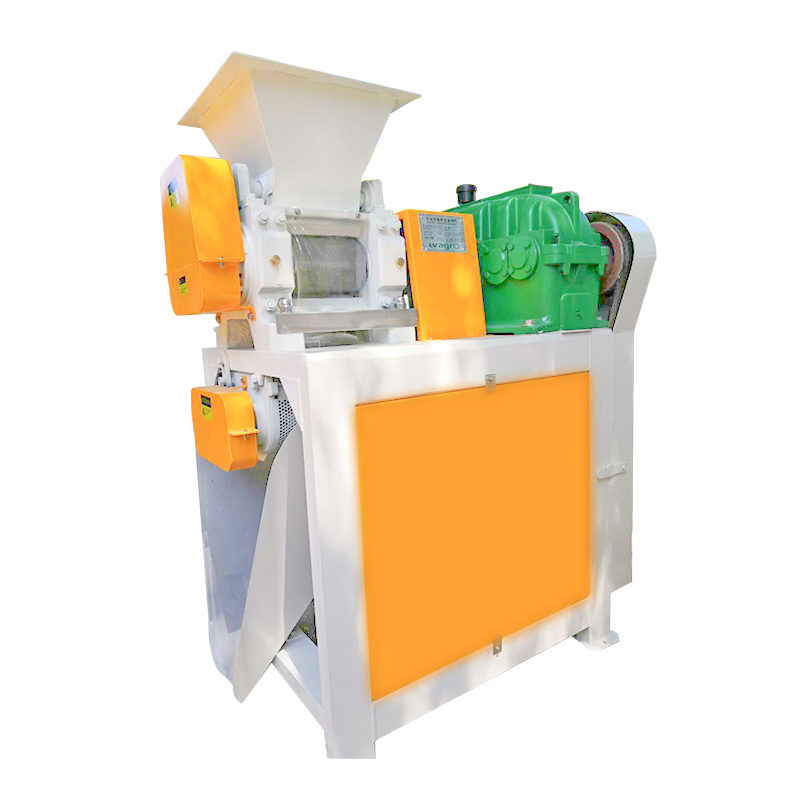
挤压造粒机的螺杆是完成物料输送与挤出的核心部件,其结构设计直接关系到造粒质量与产量。螺杆按功能通常划分为加料段、压缩段和均化段。加料段负责吸入物料并向前输送,压缩段通过螺槽容积逐渐缩小实现对物料的压实,均化段则使物料在稳定状态下进一步塑化均匀,为挤出造粒创造有利条件。
物料在螺杆内的挤出过程是逐步推进的。物料由料斗进入加料段后,随螺杆旋转被不断向前推动,同时受到螺槽变浅、机筒加热和摩擦生热等多重作用,逐渐升温软化为连续流动状态。物料在压缩段完成压实排气,在均化段实现均匀塑化,被推送至机头经模板挤出成型。
螺杆的几何参数对挤出效果影响明显。螺距、螺槽深度和螺纹导程等参数共同决定了物料在螺杆内的停留时间与推进效率。长径比的大小关系到塑化均匀程度,压缩比则影响压实效果和排气能力,这些参数需依据物料特性进行合理设计。
在实际生产中,螺杆的工作状态会随运行时间发生变化,磨损会降低输送和塑化能力。定期检查螺杆表面状况,依据物料特性匹配合理的转速与温度参数,能够使挤压造粒机保持稳定的挤出效果,进而产出形态均匀的颗粒产品。
|