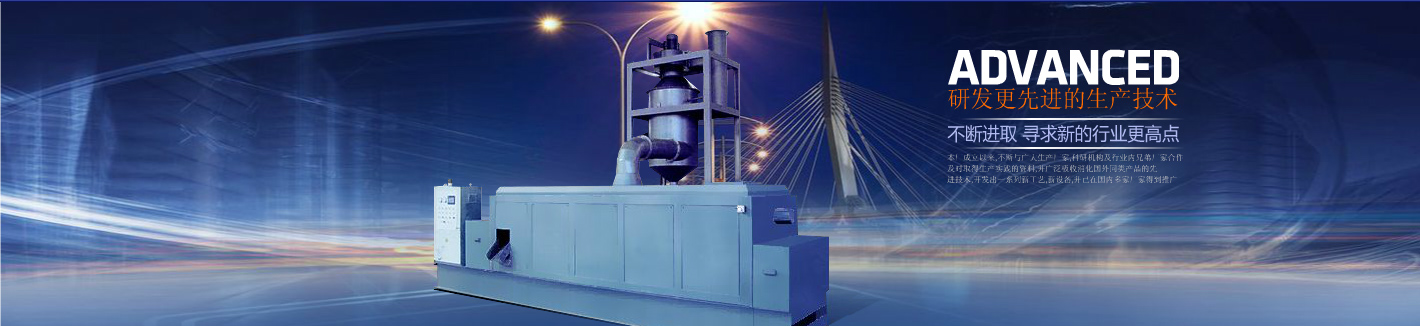
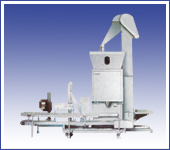
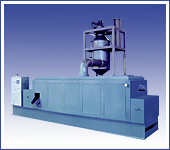
挤压造粒机由进料装置、挤压成型、切断输送及动力传动等核心部分组成,各部件协同完成从粉料投入到颗粒产出的完整流程,其结构合理性直接影响颗粒的密实度、均匀度与成品率。
进料装置负责均匀、连续地向挤压区供料,通常包含料斗与强制喂料机构,防止物料架空或断流,保障物料在辊轮间分布一致。部分机型还配置搅拌或预压单元,对易团聚的粉体先行松散,为后续挤压提供稳定条件。
挤压成型是整机的关键环节,通过一对相向旋转的辊轮或螺杆对物料施加高压,使粉料在压力下密实并穿入模孔成型。辊轮表面与模孔形状决定颗粒的外形与尺寸,挤压间隙与压力参数则影响颗粒的紧实程度。与之配合的刮刀或切刀装置,将挤出物料按规定长度切断,形成均匀颗粒。
动力传动系统为辊轮或螺杆提供驱动力,多采用电机经减速机构带动,需具备足够的扭矩储备以应对高黏度或高硬度物料。机架与辊隙调节机构承载各部件并控制挤压间隙,直接影响产量与颗粒质量。此外,润滑与冷却系统保障轴承及传动件在连续运转中的温升与磨损处于合理范围。
选型时需结合物料特性评估各部件配置:对硬度高、黏性大的物料,应关注喂料强度、辊轮材质与动力裕量;对易松散粉料,则需强化预压与均匀供料环节。合理的部件搭配与参数调整,是提升造粒效率与颗粒成品率的基础。
|