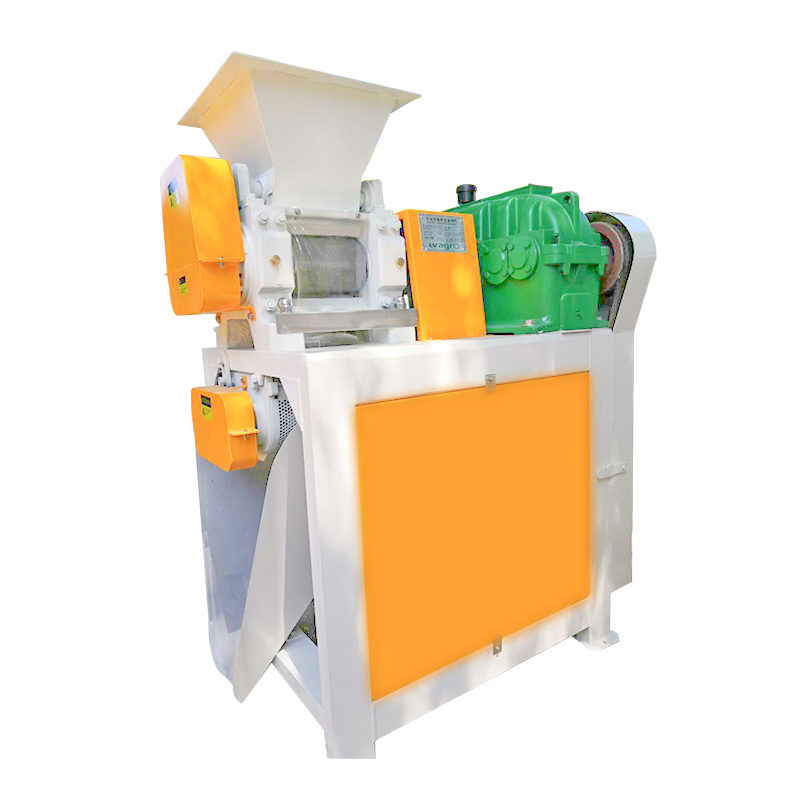
挤压造粒机通过机械挤压作用将粉体物料加工为颗粒成品,其整体性能由多个相互配合的部件共同决定。进料系统位于设备前端,负责将物料连续、均匀地送入挤压区域,通常包含料斗与输送装置,合理的进料结构能够减少物料架桥与堵塞现象,为后续成型环节创造稳定的物料供给条件。进料量与设备产能的匹配程度,直接影响颗粒成型的均匀性。
挤压成型部分是整机的核心所在,主要由辊轮与模具等元件构成。物料在辊轮的持续碾压下被强制通过模孔,在剪切与挤压的共同作用下形成条状体,随后经切断装置分割为所需长度的颗粒。辊轮的间隙设定与模具孔径选择需要与物料特性和目标粒径相互对应,间隙过紧或过松都会影响颗粒的密实程度与产量表现。模具的材质与加工精度也关系到设备运行的平稳性。
传动系统承担动力传递的任务,电机输出的动力通过减速机构调整转速后传递至挤压部件,合理的减速比设计能够使辊轮在恰当的转速区间内运转,从而兼顾成型质量与能耗水平。同时,设备配备的润滑与冷却装置用于维持传动部位和挤压部件在适宜温度下工作,减少摩擦损耗,延长关键零件的更换周期。
出料与清理环节同样影响整机的运行效果。成型后的颗粒经出料口收集,部分粘附在模具或辊轮表面的残留物料则需依靠刮料结构及时清除,防止物料堆积影响后续成型。设备外壳与各部件的可拆卸设计,便于作业结束后进行内部清理与检修。各部件在功能上相互依存,保持协调一致的运行状态,方能帮助挤压造粒机在较长周期内维持稳定的生产能力。
|